Visión artificial para control de calidad: guía 2026
Qué defectos detecta la visión artificial, cuántas imágenes necesitas, cómo hacer un piloto en planta y qué revisar antes de comprar cámaras o software.
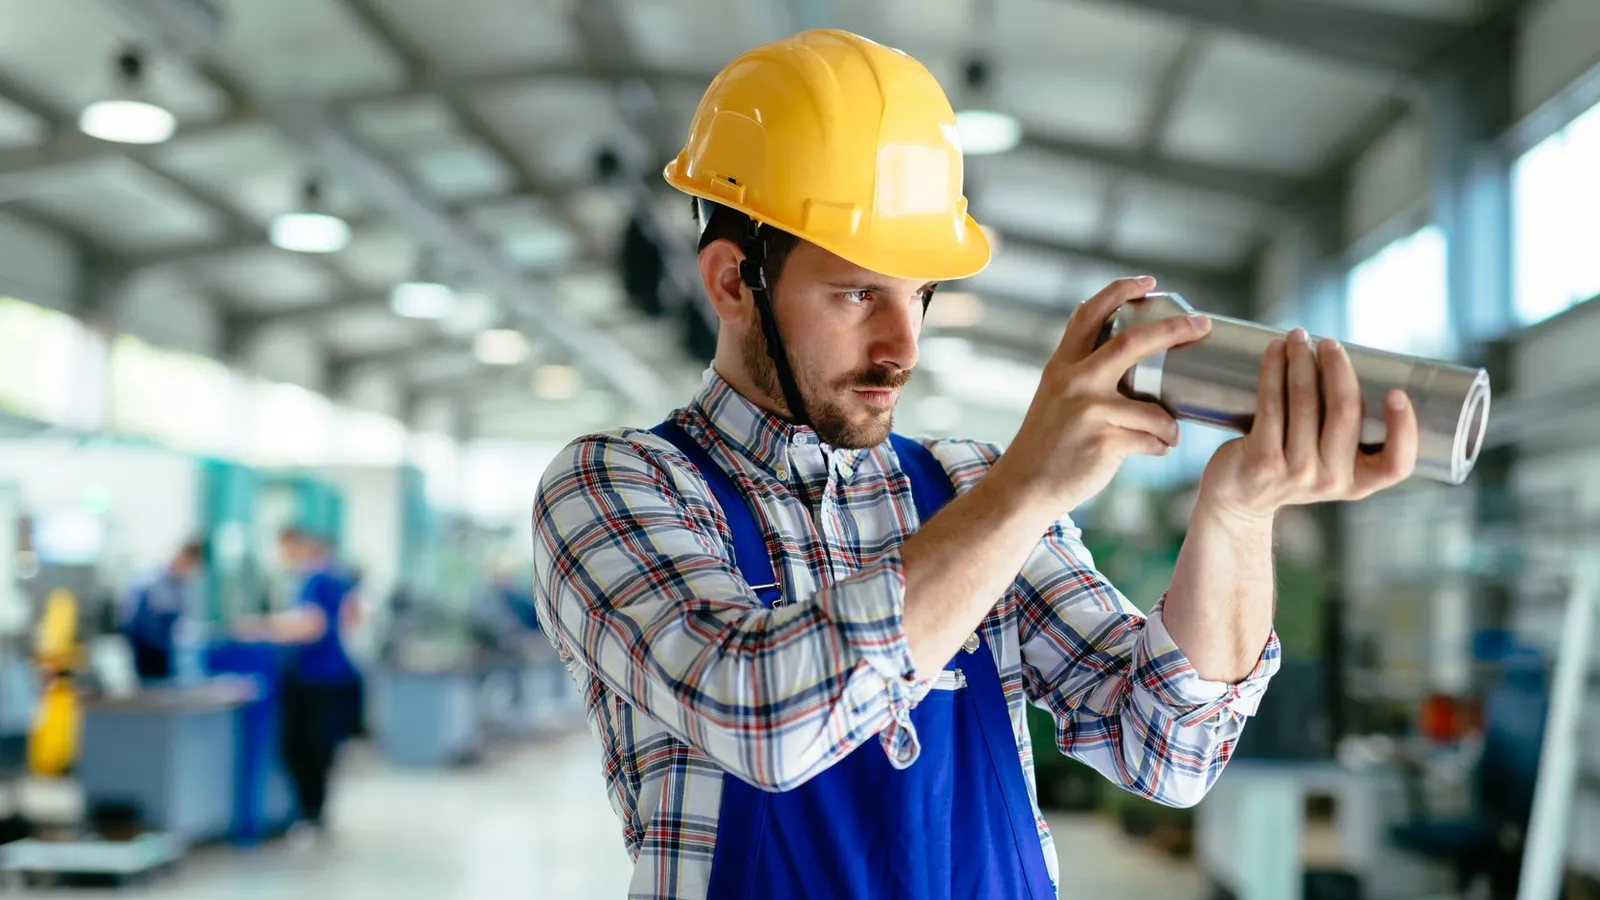
La manufactura es el sector que más aporta a la economía mexicana: en 2025 generó el 21.3% del valor agregado bruto del país, según las Cuentas de Bienes y Servicios 2025 del INEGI. En muchas de esas plantas, la última barrera antes de que un defecto llegue al cliente sigue siendo una persona revisando piezas a simple vista.
Esta guía es para directores de planta, gerentes de calidad y dueños de empresas manufactureras que evalúan la visión artificial para control de calidad y quieren saber qué esperar, qué datos necesitan y cómo evitar un proyecto que se queda en la demostración.
En este artículo:
- Qué es la visión artificial aplicada a calidad y qué puede detectar
- Por qué la inspección manual tiene un techo
- Cuántas imágenes y qué datos necesitas
- Visión clásica o deep learning: cuál conviene
- Cómo hacer un piloto en planta paso a paso
- Qué revisar antes de elegir proveedor, software y licencias
# ¿Qué es la visión artificial para control de calidad?
Es un sistema que toma imágenes de cada pieza o producto en la línea y decide, en milisegundos, si cumple o no el criterio de calidad. Tiene cuatro partes: cámara y lente, iluminación, un modelo o algoritmo que analiza la imagen y una integración que actúa con el resultado, por ejemplo una señal al PLC para rechazar la pieza y un registro con la imagen para trazabilidad.
La parte de IA es sólo una de las cuatro. En la práctica, una iluminación mal resuelta o una cámara mal montada arruinan más proyectos que el modelo. Por eso conviene verlo como un proyecto de proceso, no como la compra de una cámara inteligente.
# ¿Qué defectos puede detectar?
Todo lo que una persona puede ver en una imagen bien iluminada, y algunas cosas que no alcanza a ver a la velocidad de la línea. Los usos más comunes en planta son:
| Tipo de inspección | Ejemplos | Enfoque típico |
|---|---|---|
| Defectos superficiales | Rayones, golpes, manchas, porosidad, rebabas | Deep learning o detección de anomalías |
| Presencia y posición | Tornillo faltante, conector mal colocado, etiqueta ausente | Visión clásica o detección de objetos |
| Medición | Diámetros, distancias, holguras dentro de tolerancia | Visión clásica con cámara calibrada |
| Lectura | Códigos de barras, códigos 2D, lote y caducidad | Lectores de código y OCR |
| Color y materia extraña | Producto fuera de color, contaminantes en alimentos | Visión clásica o deep learning según la variación |
Un ejemplo mexicano documentado: La Próxima Estación, empacadora de Irapuato que exporta cerca del 98% de su producción, usa sensores de visión para detectar producto fuera de color y materia extraña y retirarlo con un expulsor, según el caso publicado por KEYENCE México. Lo importante del caso es que no se quedaron en la detección: conectaron la cámara a un mecanismo de rechazo y a una pantalla para el operador.
# ¿Por qué no basta con la inspección manual?
Porque la inspección visual es una tarea mentalmente pesada y tiene un techo. En un estudio de Sandia National Laboratories, 82 inspectores experimentados revisaron 140 piezas de precisión: detectaron el 85% de las piezas defectuosas, pero rechazaron por error el 35% de las piezas buenas. Los autores comparan ese resultado con el 80% de detección que se reporta comúnmente en la industria (See, 2015, Human Factors).
Eso no significa que el inspector sobre. Significa que su criterio es más valioso para definir qué es un defecto, revisar los casos dudosos y mejorar el modelo que para revisar miles de piezas iguales. La visión artificial toma la parte repetitiva y la persona se queda con el juicio.
# ¿Cuántas imágenes necesitas para entrenar un modelo?
Menos defectos de los que muchos creen, pero más orden del que suelen tener. Hay dos caminos:
- Detección de anomalías: el modelo aprende cómo se ve una pieza buena y marca lo que se aparta. El conjunto de referencia MVTec AD, usado en investigación de inspección industrial, entrena sólo con imágenes sin defectos (3,629) y prueba con 1,725 imágenes que incluyen 73 tipos de defecto (Bergmann et al., International Journal of Computer Vision). Sirve cuando los defectos son raros o variados.
- Detección o clasificación supervisada: el modelo aprende de ejemplos etiquetados de cada defecto. Es más preciso para defectos conocidos, pero exige reunir y etiquetar suficientes casos reales de cada tipo.
En ambos casos, lo que más pesa es la calidad del conjunto: imágenes tomadas en la estación real, con la misma iluminación, piezas límite (las que hoy generan discusión entre calidad y producción) y un criterio escrito de aceptación. Si tu equipo no se pone de acuerdo sobre qué es un defecto, el modelo tampoco lo hará.
# ¿Visión clásica o deep learning: cuál conviene?
No compiten; se combinan. La visión clásica (reglas, umbrales, mediciones sobre la imagen) es exacta, explicable y barata cuando la pieza y el defecto son regulares: medir, contar, verificar presencia o leer un código. El deep learning conviene cuando el defecto cambia de forma, tamaño o textura y es difícil describirlo con reglas, como rayones en superficies o defectos en materiales naturales.
La pregunta útil no es qué tecnología es más moderna, sino qué tan variable es lo que quieres detectar. Si lo puedes medir con una regla, mídelo. Si sólo lo puede reconocer un inspector con experiencia, ahí entra la IA. Es la misma lógica que explicamos en RPA vs inteligencia artificial: reglas donde hay reglas, modelos donde hay juicio.
# ¿Cómo hacer un piloto en planta?
Un piloto bien planteado responde una sola pregunta: ¿este sistema detecta este defecto, en esta estación, con una tasa de error aceptable para el negocio? Los pasos que recomendamos:
- Elige una estación y uno o dos defectos que hoy cuesten dinero: retrabajo, scrap, reclamos o devoluciones.
- Escribe el criterio de aceptación con calidad y producción, con fotos de piezas buenas, malas y límite.
- Resuelve primero la toma de imagen: posición fija, iluminación controlada y disparo sincronizado con la línea.
- Reúne imágenes reales de varios turnos y lotes, no muestras preparadas para la demostración.
- Corre el sistema en paralelo con la inspección actual, sin rechazar piezas, y compara resultados.
- Mide dos números: defectos que se escapan y piezas buenas rechazadas. Ambos cuestan.
- Decide con datos si escalar, ajustar o detener. Si escalas, define quién reentrena el modelo cuando cambie el producto.
La mayoría de los proyectos de IA no fracasan en el modelo, sino en el paso de la prueba a la operación diaria. Lo explicamos en del piloto a producción en IA y en cómo medir el ROI de la inteligencia artificial.
# ¿Qué revisar antes de elegir proveedor y software?
Además de la precisión en tu piloto, revisa lo que define el costo y el riesgo a tres o cinco años:
- Integración: cómo se comunica con tu PLC, qué pasa con la pieza rechazada y dónde se guardan las imágenes y resultados.
- Reentrenamiento: quién agrega casos nuevos cuando cambia el producto, el proveedor de materia prima o la iluminación, y cuánto cuesta.
- Licencias: algunos modelos populares de detección se publican bajo licencias que obligan a liberar el código de tu aplicación si los usas en un producto cerrado. Ultralytics, por ejemplo, distribuye YOLO bajo AGPL-3.0 y ofrece una licencia empresarial para uso comercial propietario (licencia de Ultralytics).
- Continuidad de la plataforma: los servicios en la nube también se retiran. AWS dio por terminado el soporte de Amazon Lookout for Vision, su servicio de inspección visual, el 31 de octubre de 2025 (AWS, servicios en cierre total). Pregunta cómo exportas tus imágenes, etiquetas y modelos si cambias de proveedor.
- Procesamiento en sitio o en la nube: si la línea necesita una decisión en milisegundos o la planta tiene internet inestable, el modelo debe correr en un equipo local.
Si quieres una referencia de presupuesto general para proyectos de IA, revisa cuánto cuesta implementar IA en una empresa mediana.
Evalúa tu línea con un diagnósticoEn ia¹ diseñamos e implementamos visión por computadora para control de calidad: definimos el defecto y el criterio con tu equipo, hacemos el piloto con tus piezas y lo integramos a tu línea.# Preguntas frecuentes
# ¿La visión artificial reemplaza a los inspectores de calidad?
No del todo. Toma la revisión repetitiva de cada pieza, pero el equipo de calidad sigue definiendo qué es un defecto, revisando los casos dudosos y alimentando al modelo con ejemplos nuevos. Su trabajo cambia de revisar piezas a supervisar el sistema.
# ¿Cuánto tarda un piloto de visión artificial?
Depende de qué tan rápido se resuelvan la toma de imagen y la recolección de piezas reales de varios turnos. Lo más lento suele ser reunir ejemplos de defectos y acordar el criterio de aceptación, no entrenar el modelo.
# ¿Necesito muchas fotos de piezas defectuosas?
No siempre. Con detección de anomalías el modelo aprende sobre todo de piezas buenas y marca lo que se aparta. Si necesitas clasificar cada tipo de defecto, sí hacen falta ejemplos etiquetados de cada uno.
# ¿Funciona en una planta pequeña o mediana?
Sí, si hay un defecto visible que cueste dinero y una estación donde la pieza pase siempre en la misma posición. Conviene empezar por una sola estación y escalar sólo con resultados medidos.
# ¿Puede correr sin internet?
Sí. Muchos sistemas procesan las imágenes en un equipo local junto a la línea, lo que además reduce la latencia. La nube se puede usar para guardar imágenes, revisar resultados y reentrenar.
# Conclusión: empieza por el defecto, no por la cámara
- La visión artificial revisa el 100% de la producción con el mismo criterio en cada turno; el inspector se queda con el juicio.
- Iluminación, montaje e integración con la línea pesan tanto como el modelo.
- Detección de anomalías si los defectos son raros; modelos supervisados si son conocidos y repetidos.
- Un piloto en paralelo debe medir defectos que se escapan y piezas buenas rechazadas.
- Antes de comprar, revisa reentrenamiento, licencias y cómo sacas tus datos si cambias de plataforma.
Si quieres llevarlo a tu planta, conoce nuestro servicio de visión por computadora industrial o lee cómo automatizar procesos con inteligencia artificial en otras áreas de tu empresa.
# Sobre el autor
Arturo Sánchez Gándara es CEO de ia¹, consultora de inteligencia artificial aplicada con sede en Guadalajara que ayuda a empresas en México y Estados Unidos a diagnosticar, implementar y operar soluciones de IA, desde automatización y agentes hasta visión por computadora.
# Fuentes referenciadas
- INEGI: Cuentas de Bienes y Servicios 2025
- See, J. E. (2015). Visual Inspection Reliability for Precision Manufactured Parts. Human Factors
- Bergmann et al.: The MVTec Anomaly Detection Dataset, International Journal of Computer Vision
- KEYENCE México: caso La Próxima Estación
- Ultralytics: licencia de software
- AWS: servicios en cierre total